



Работы юных конструкторов и рационализаторов
Юные техники - промышленности
Умельцы из клуба юных техников треста Магнитострой разрабатывают действующие модели, макеты различных строительных объектов, промышленных и жилых зданий, модели строительной техники. На Миасском автозаводе юные техники строят модели новых советских автомобилей. В Николаеве дети потомственных кораблестроителей создают действующие модели океанских лайнеров, катера, яхты. В кружках юных железнодорожников школьники строят модели паровозов, электровозов, тепловозов и другой транспортной техники.
В Краснодарском крае дети хлеборобов и механизаторов изготовляют малогабаритные тракторы, другую сельскохозяйственную технику и сами эксплуатируют ее на пришкольных опытных участках. Кружки этого типа существенно влияют на выбор школьниками будущей профессии.
На Магнитогорском металлургическом комбинате действует самый крупный в стране Дом юных техников. В нем занимается более 4500 детей. В кружке юных металлургов школьники изготовили действующую модель трехфазной электродуговой печи в масштабе 1:10 по эскизам, разработанным учащимися.
Модель выполняет следующие действия:
происходит подъем крышки и электродов, после чего печь выдвигается под загрузку (лампы горят вполнакала) ;
печь возвращается в исходное положение: опускаются крышка и электроды, начинается процесс плавки (лампы загораются на полную мощность);
печь делает наклон на 5-7 градусов в сторону загрузки для откачки шлака, затем происходит возврат печи в исходное положение и наклон вместе с порталом на 30-40 градусов с электродами, выдвинутыми в сторону разливочного желоба для разливки стали;
печь ставится в исходное положение.
Модель изготовлена группой учащихся 6-10-х классов металлургического кружка.
Автоматика и электромеханическая часть модели выполнены в кружке автоматики М. Мишкиным (6-й класс), В. Катюриным (10-й класс), руководитель И. В. Гридин. Модель демонстрировалась на ВДНХ СССР.
Портал и основание модели изготовлены из дерева. В верхней части портал жестко соединен площадкой, где размещено оборудование подъема крыши. Со стороны электрододержателя портал жестко соединен между собой направляющими подъема электродов.
Основание портала жестко крепится к секторам уголками и косынками.
Портал, механизм поднятия электродов, секторы и механизм движения печи являются одним агрегатом жесткого крепления кроме крыши, которая имеет гибкое крепление и может быть снята.
Портал своими секторами ставится на 2 телескопические опоры, с наружной стороны имеются ребра жесткости. Опоры изготовлены из дерева. Портал с помощью секторов перекатывается на опорах в ту или иную сторону. Гидроподъемники удерживают портал от опрокидывания.
Печь закреплена на секторах, которые устанавливаются на тележку, а тележка катками - на опоры. Катки тележки в центре имеют выточку, а опоры квадратную рейку, которая входит в выточку катков, это нужно для того, чтобы тележка ходила в направляющих.
Печь изготовлена из алюминия, футеровка печи из картона, разливочный желоб, ребра жесткости, загрузочное окно и секторы - из дерева. Наклон портала и печи производится одновременно, поэтому их секторы имеют одинаковые размеры.
Тележка изготовлена из дерева, катки - из алюминия, ось катка неподвижна.
Со стороны загрузочного окна на тележке закреплены башмаки. Они необходимы при трогании тележки с места и ее опрокидывании.
Со стороны выливного желоба на концах секторов имеются конструкции с роликами, которые удерживают печь от произвольного наклона. Ролики ходят в направляющих, которые закреплены на секторах портала.
Вертикальные стойки электрододержателей изготовлены из дерева и двигаются в направляющих опорах, жестко закрепленных на портале.
Электрододержатели являются комбинированными: места их крепления к вертикальным стойкам, узел, в который вставляется электрод в вертикальном положении,- деревянные, промежуточный удлинитель в виде трубы изготовлен из ватмана. Внутри горизонтального электрододержателя проходит проволока, на конце которой имеется головка. Если потянуть головку на себя, то вставленный электрод выпадет.
Другой конец проволоки имеет наклонную шайбу и пружинку, которая и держит электрод.
Механизм подъема вертикальных стоек прост и состоит из неподвижно закрепленных роликов, которые находятся на площадке, и подвижных роликов, которые установлены на вертикальных стойках в нижней части. При включении мотора ролики вращаются, наматывают трос, который поднимает электроды. Опускание производится под действием собственного веса узла.
Для наклона портала служат гидрокантователи, которые штоком крепятся на секторах портала, а цилиндром к фундаменту основания.
Шток изготовлен из дерева, в нижнем конце имеются два ролика для подъема и опускания.
Алюминиевый цилиндр вверху имеет один ролик для подъема.
В этом же кружке по производственным чертежам в масштабе 1:15 натуральной величины изготовлена модель мартеновского сталеразливочного ковша с дистанционным управлением стопоров. Ковш клепаный из листового алюминия сечением 1,5 мм. Футеровка ковша изготовлена из липы по секциям, стопоры и неподвижная часть цилиндра - из ватмана, рычаги и кронштейны сделаны из алюминия.
Уровень металла и разрез ограничивает органическое стекло, окрашенное под цвет расплавленного металла. Изложницы, поддоны и тележки - деревянные. Ковш подвешен на тросах к тележке крана. Кран прикреплен к зданию цеха и имеет поперечный разрез, что позволяет видеть траверсы.
Управление розливом и подача вагонов с изложницами производятся с пульта управления, на котором имеется 4 кнопки команд: розлив металла, подача вагонов вперед, подача вагонов назад, наполнение ковша.
Имитация розлива происходит за счет поворачивающегося экрана внутри ковша перед лампой подсветки. Одновременно включаются 3 соленоида: первый соленоид имитирует выливающийся металл, второй открывает отверстие в ковше, третий зажигает лампочки подсветки одновременно в двух изложницах, находящихся под отверстиями ковша.
Передвижение вагонов производится электромотором с большим замедлением, который имеет правое и левое вращение якоря.
Наполнение ковша имитируется экраном, который вращается электромотором. Модель изготовили А. Чуев - 8-й класс, В. Пальчиков - 6-й класс, Э. Ярошевич - 8-й класс, в работе принимала участие группа учащихся 5-6-х классов.
Другие учащиеся в этом же кружке в масштабе 1:100 изготовили модели прокатного стана (рис. 1) и доменной печи с литейным двором, воздухонагревателями, подвижным составом шлаковозных и грузовозных ковшей.
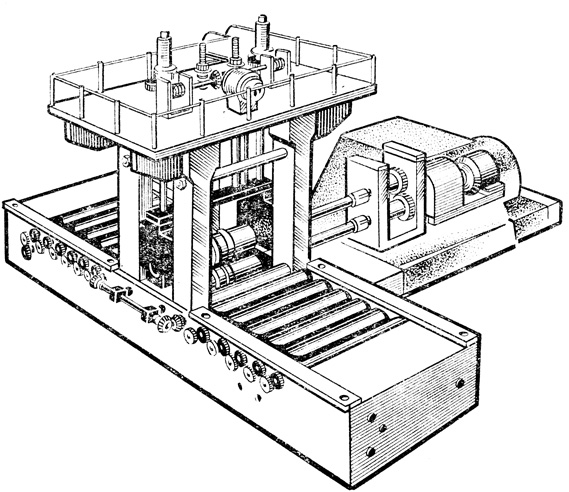
Рис. 1. Модель прокатного стана
Модель домны имитирует технологический процесс выплавки чугуна от подачи скиповых тележек с рудой и флюсами до розлива чугуна и шлака по ковшам.
Около 1/4 части корпуса домны удалено, а это место закрыто плексигласом, два каупера из четырех разрезаны для показа переменного нагрева газа, поступающего в фурмы доменной печи (холодный газ - голубой, горячий - оранжевый).
На литейном дворе показаны летники, которые подсвечены.
Розлив чугуна производится по современной схеме - одноносковая разливка впервые освоена на Магнитогорском металлургическом комбинате. Движение скиповых тележек производится по программе: малый конус открывается каждый раз, как только скиповая тележка с материалом подойдет к месту опрокидывания для ссыпки материала на колошники, а после трех открытий малого конуса открывается большой конус.
Движение грузовозных и шлаковозных ковшей и переключение потока металла на запасной ковш автоматизировано.
Имитация процесса работы доменной печи производится программным управлением, изготовленным в кружке автоматики.
Изготовлением модели занимались учащиеся 7- 10-х классов металлургического кружка по рабочим чертежам Магнитогорской доменной печи № 8. Программное управление изготовили Ю. Галиулин (10 класс) и В. Дробышев (6 класс).
В клубе юных техников калибровочного завода (руководитель П. В. Гусев) разработаны и изготовлены действующие модели волочильного стана и цепного транспортера (рис. 2).
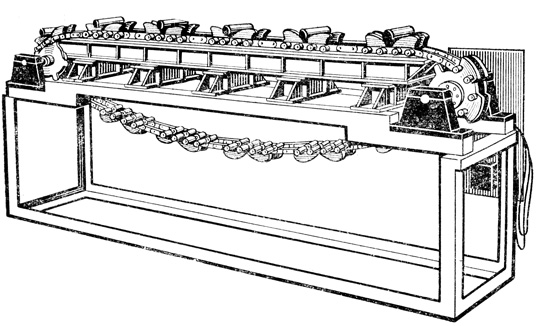
Рис. 2. Модель цепного транспортера
Транспортер предназначен для подачи рулонов металла к коническому разматывателю стана. На каждой цепи имеются башмаки, на которые краном укладываются рулоны холоднокатаной полосы.
Привод передних двух звездочек осуществляется синхронным двигателем с редуктором типа СД-54, опорные башмаки установлены на катках, которые являются шарнирами цепи.
На горизонтальном участке транспортера катки движутся по направляющим балкам, опирающимся на поперечные балки, лежащие на фундаменте (подставке).
Управление транспортером осуществляется за счет включателей, вмонтированных в подставку транспортера. Ход цепи транспортера реверсивный.
Модель транспортера является наглядным пособием при ознакомлении с вспомогательным оборудованием прокатных цехов.
В клубе юных техников саткинского завода "Магнезит" (Челябинская область) школьники под руководством А. Л. Барбаумова сконструировали действующую модель вращающейся обжиговой трубопечи в масштабе 1:10 натуральной величины.
Длина модели - 2030 мм. Диаметр корпуса трубы печи-150 мм. Фундамент сделан из четырех деревянных плит размером 2300×15×60 мм. На опоры уложены анкерные плиты из алюминиевого литья и прикреплены шурупами к деревянным пенькам. Пеньки для опор выполнены из деревянных брусьев размером 250×140×75 мм (4 шт.).
На анкерные плиты устанавливаются восемь опорных подшипников (выполнены из алюминиевого литья). Каждый опорный подшипник имеет две седловины для укладки опорного ролика и крепится к анкерной плите четырьмя болтами диаметром 5 мм.
В седловине опорных подшипников укладываются опорные ролики.
Для регулирования правильного вращения печи в опорных подшипниках в оба конца вала закладывают диски. Они прижимаются к валу регулировочными болтами диаметром 5 мм. Регулирование правильного вращения печи в опорных подшипниках и контроль за вращением осуществляются контрольными роликами, которые установлены вертикально на кронштейнах третьей пары опор. Осью контрольных роликов служат бандажи. Вращение печи осуществляется электромотором, связанным с редуктором. На валке электромотора через редуктор установлена ведущая шестерня диаметром 51 мм.
Бандажи и корпусная шестерня укрепляются неподвижно на корпусе печи башмаками. У передней головки печи на деревянной подставке имеется подкатная головка, Она приварена к тележке. В обечайке подкатной головки имеется отверстие для слива обожженной смеси в холодильник. Питание печи осуществляется через специально установленный на подставках конусообразный бункер.
Модель печи отжига и нормализации проволоки имитирует процесс размотки проволоки с катушек на размоточном устройстве, нагрев в печи, охлаждение в холодильнике и намотку проволоки в бунты на бунтомоталках.
Привод на бунтомоталки осуществляется от электрического двигателя через трансмиссионный вал с коническими шестернями. Габаритные размеры модели - 1400×400×250 мм, масса-15 кг, питание от сети напряжением 220 В.
Модель предназначена для ознакомления молодых рабочих Магнитогорского метизного завода с технологическим процессом термической обработки проволоки. Изготовили модель С. Кишкин, М. Лихачев, И. Подгорный и С. Симухин (все - 8-й класс), руководитель Е. В. Карташов.
При подаче шихты скипом по наклонному мосту в доменную печь образуется пыль и происходит дробление материала из-за большой высоты падения его в скип из бункеров.
Пыль и рассыпающийся мелкий материал (просыпь) усложняют обслуживание этого участка. Предлагаемое устройство скипового подъемника позволит сократить количество просыпи и уменьшить дробление материала, так как вдвое сокращается высота падения шихты из бункеров. Устройство содержит наклонный мост, скип и приспособления для опрокидывания скипа на колошнике. В отличие от известных конструкций скипового подъемника предлагаемый содержит скип с коробкой, само-устанавливающейся в горизонтальном положении на наклонном мосту и на горизонтальных направляющих под бункерами. Течки бункеров объединены в одну направляющую воронку.
Ориентировочный экономический эффект от внедрения составит примерно 24 000 руб. в год. Высвобождаются 12 рабочих по очистке скиповых ям.
Тема для разработки данного устройства взята из "Темника изобретателя и рационализатора Магнитогорского металлургического комбината". Разработка схем, конструкции, чертежей и изготовление действующей модели выполнены в металлургической лаборатории Дома юных техников.
Рационализаторское предложение зарегистрировано в доменном цехе Магнитогорского металлургического комбината. Исполнители работ: О. Демченко (7-й класс), А. Павлов (7-й класс), К. Закиров (6-й класс), А. Шкиль (8-й класс). Руководитель кружка - П. М. Гридин, консультант - старший инженер доменного цеха М. И. Шарапов. Работа выполнена в лаборатории ДЮТ в 1975-1976 учебном году.
На модель получен следующий отзыв Магнитогорского дважды ордена Ленина и ордена Трудового Красного Знамени металлургического комбината имени В. И. Ленина:
"Демонстрируемая модель позволяет наглядно убедиться в полезности, работоспособности и надежности предложенной конструкции по загрузке шихты в доменную печь.
При реконструкции доменных печей будет использовано предложение юных техников.
Начальник отдела изобретательства и патентоведения В. Хандус. Председатель Совета ВОИР комбината Э. Полищук".
Модель регенеративной печи дает возможность показать все операции по загрузке, нагреву и выгрузке металла. Модель печи выполнена ребятами кружка "Юный металлург". На модели предлагается автоматика подъема заслонки и выдвижение подины, что способствует меньшей потере тепла из печи и облегчает труд рабочего. Весь процесс запрограммирован и выполняется автоматически после нажатия кнопки.
На выдвижной подине находится металл в слитках или слябах. При нагревании металла до необходимой температуры заслонка открывается и подина с парапетом на шарах выдвигается из печи. После того как краном будет взято два-три слитка или сляба, подина закатывается в печь и заслонка закрывается. Автоматика управления осуществляется в данной схеме с помощью кулачкового барабана и группы контактов. Внесение небольших изменений в программу позволит регулировать каждую операцию по времени.
Работу по изготовлению модели и ее автоматизацию выполнили члены кружка "Юный металлург" А. Мамаев (9-й класс), А. Белобородов (8-й класс), М. Фазиров (8-й класс), И. Ныкунов (9-й класс) и К. Аверин (9-й класс). Руководитель кружка А. Н. Мамаев, консультант - И. А. Иванов. Работа выполнена в лаборатории ДЮТ в 1974-1975 гг. На модель получено заключение начальника отдела изобретательства и патентования: "Применение автоматики с программным управлением значительно облегчает работу оператора по загрузке и разгрузке печи. Модель наглядно показывает возможности использования данного предложения в цехах комбината".
Магнитная мешалка предназначена для использования ее в заводских лабораториях при проведении анализа нефтепродуктов (рис. 3).
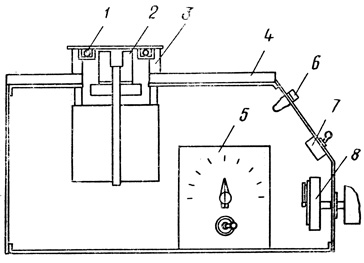
Рис. 3. Магнитная мешалка: 1 - кнопка подогрева, 2 - магнит, 3 - подставка, 4 - фторопласт, 5 - терморегулятор, 6 - предохранитель, 7 - ручка включения электродвигателя, 8 - регулятор скорости
В лабораториях при проведении подобных анализов требуется постоянно перемешивать нефтепродукты, подогревая их при этом до определенной температуры. Устройство для перемешивания представляло собой электродвигатель, к которому прикреплен гибкий вал с вертушкой на конце. Устройство имеет такие существенные недостатки, как невозможность задать большую скорость перемешивания, а также биение вала с вертушкой, что может вызвать раскачку и поломку посуды с нефтепродуктом.
Сконструированная юными рационализаторами магнитная мешалка исключает эти недостатки. Мешалка выполнена в настольном футляре из алюминия. Внутри футляра находится асинхронный двигатель переменного тока типа ДПА-42 на 220 В, на оси которого закреплен постоянный магнит. На верхней плоскости футляра в центре установлен подогреватель. Сосуд с нефтепродуктом ставится на цилиндрическую площадку подогревателя. В сосуд опускают стержень из мягкой стали, впаянный в стеклянную или хлорвиниловую трубку, а затем включают подогреватель и мешалку, предварительно задав необходимую скорость и температуру подогрева, которая автоматически поддерживается внутренним терморегулятором.
Регулятор скорости состоит из проволочного реостата сопротивлением 1000 Ом и дополнительного проволочного резистора не 390 Ом. С помощью реостата можно плавно изменять частоту вращения от 10 до 800 об/мин.
Лампа МН-3 является индикатором включения магнитной мешалки.
Схема терморегулятора состоит из моста, в одно плечо которого установлен датчик. Одна диагональ питается напряжением 14 В от выпрямителя, состоящего из трансформатора и моста диодов. В другую диагональ включена переключающая схема. В исходном состоянии оба транзистора закрыты.
При повышении температуры растет и напряжение на базе транзистора. Когда оно дойдет до определенной величины, оба транзистора открываются и срабатывает соответствующее реле.
Температуру, которую нужно поддерживать, устанавливают при помощи переменного резистора.
Нагревательными элементами служат спирали из нихрома. Регулятор обеспечивает температуру в пределах от 80 до 120° С с точностью ±0,1° С.
В термодатчике применены терморезисторы типа ММТ-12.
Масса устройства - 5 кг, габариты: высота - 250 мм, ширина - 230 мм, длина - 250 мм.
Магнитная мешалка может применяться для размешивания жидкостей в объеме 1,5 л, а также для приготовления эмульсий, напитков и т. д.
Отзыв на эту работу подписал директор Ярославского нефтеперерабатывающего завода имени Д. И. Менделеева В. А. Елизаров:
"Бризом завода приняты к использованию рационализаторские предложения, разработанные и изготовленные юными членами ВОИР завода имени Менделеева А. Москалевым, А. Максимовым, Е. Морозовым, С. Шаровым под руководством Г. В. Столяра".
Устройство для определения качества коммутации коллекторных электродвигателей и генераторов. Ввиду сложности коммутационного процесса теоретический анализ, расчет коммутации при проектировании электрических машин является приближенным и большое значение имеют экспериментальные методы исследования коммутации.
С практической точки зрения важно и достаточно, чтобы коммутация проходила без значительного искрения у контактных поверхностей щеток, что в значительной степени сокращает длительность работы машины. Существующие в практике эксплуатации электрических машин способы определения качества коммутации заключаются в следующем:
1. После ремонта, после зачистки и промывки коллектора, установки и притирки щеток электромеханики затемняют коллекторно-щеточный узел и, вращая траверсу щеток, производят настройку коммутации, наблюдая за искрением. Затем производят оценку степени коммутации, что всегда является спорным вопросом среди электромехаников, так как различить, например, класс 1 или 1,5 довольно тяжело, то есть определение этой технической нормы субъективно.
2. При профилактике электромеханик (например, судовой) обязан в течение вахты неоднократно произвести осмотр машин с проверкой состояния коллекторно-щеточного узла. При значительном количестве машин на объекте эта операция обычно требует значительного времени, так как на каждой машине необходимо вскрывать крышки коллекторно-щеточных узлов. Как правило, это производится на ходу машины из-за невозможности остановки электропривода (например, привода электрохода, электровоза, прокатного стана).
В том и другом случае описанный способ неудобен, требует значительного времени, приблизителен и опасен, так как может привести к травме глаз срывающимися частицами угля щеток и металла коллектора.
С помощью разработанного школьниками устройства предполагается упростить и повысить качество определения коммутации. Прибор устанавливается на определенном расстоянии от работающей машины, выбирается необходимая чувствительность и контролируется коммутация по минимуму отклонения стрелочного прибора и характеру шумов. При этом исключается ошибка, которая часто имеет место при существующем способе в тех случаях, когда машина испытывается на холостом ходу (так как на ремонтных предприятиях практически невозможно создать номинальную нагрузку для машин мощностью порядка сотен и тысяч киловатт из-за высокой стоимости оборудования)', и искрение, происходящее под щетками, не видимо глазом. Повторный демонтаж и монтаж при обнаружении искрения после установки электродвигателя в привод трудоемок и требует больших затрат времени.
Определение качества коммутации с помощью предлагаемого прибора требует накопления определенного опыта, составления специальных таблиц или графиков, но позволит непосредственно классифицировать степень коммутации.
Суть нового способа в следующем. Для определенных типов, габаритов или серий машин на основе существующего опыта определения класса коммутации составляются зависимости: класс коммутации, определенный "на глаз",- величина показания предлагаемого прибора при определенном положении переключателя "Чувствительность" (зависит от мощности искры) и определенном расстоянии (допустим, 1 м) от работающей машины. Тогда, проградуировав стрелочный прибор в классах коммутации: 1; 1,25; 1,5 и т. д., можно непосредственно произвести отсчет и присвоить машине соответствующий класс. Это может сократить время и повысить объективность измерения.
Об идее применения данного принципа при эксплуатации коллекторных машин положительно отозвалась кафедра электрооборудования судов Мурманского высшего инженерного морского училища имени Ленинского комсомола. Опытная проверка подтвердила эффективность устройства. Благодаря избирательным свойствам датчика оказалось возможным определить щетку, под которой происходит искрение (для мощных машин). На описываемую конструкцию выдано удостоверение, признающее ее рационализаторским предложением.
При использовании прибора для определения места прокладки скрытых кабелей совместно с промышленным кабелеискателем ИП-7 точность определения трассы кабеля повысилась в 4 раза.
На станции юных техников данное устройство находит применение в качестве индикатора электромагнитного поля при оперативной проверке работоспособности различных приборов переменного тока (паяльников, трансформаторов, реле).
Прибор позволяет проверить эффективность действия помехозащитных устройств и уровень радиопомех на радиовещательных и других диапазонах.
Принцип работы прибора основывается на известном положении о том, что электрическая искра - источник излучения спектра электромагнитных волн. Прибор состоит из датчика электромагнитных волн, усилителя электрических сигналов и двух индикаторов: визуального - стрелочный прибор и звукового - телефоны.
Датчик представляет собой катушку, состоящую из 6000 витков с отводами для измерения чувствительности схемы, намотанных на ферритовый стержень проводом ПЭЛ-0,1. Усилитель 3-транзисторный с непосредственной связью. Такая схема выбрана с целью упрощения, уменьшения нелинейных искажений в области низких частот и обеспечения достаточного усиления. Нестабильность подобных усилителей уменьшена включением в цепь эмиттера транзистора полупроводникового диода.
Прибор был испытан в производственных условиях, и на него получено заключение специалистов, в котором говорится:
"Проведенный патентный поиск по фондам Мурманской областной научной библиотеки показал, что идея прибора для коммутации электродвигателей не нова и нашла свое техническое решение, которое защищено авторским свидетельством.
Однако данное техническое решение прибора существенно отличается от известных, например, авторского свидетельства № 331 167 или других, осуществленных на базе фотометрического метода.
Выявленные отличительные признаки позволяют сделать вывод о том, что представленный прибор обладает новым техническим решением. Поэтому целесообразно провести защиту технического решения в Государственном комитете Совета Министров СССР по делам изобретений и открытий путем подачи заявки на изобретение.
Кроме выявленных признаков новизны к достоинствам данного прибора можно отнести простое решение электромонтажной схемы, высокую степень точности и быстроту обнаружения дефекта, что делает прибор мобильным, компактным. Использовать прибор можно и для закрытых герметических электродвигателей в момент их работы.
Применение прибора на судоремонтных предприятиях, в транспортных устройствах морского и речного флота в качестве определяющего прибора для нормальной работы электродвигателей вполне обоснованно, так как существующие устройства из-за технического несовершенства не применяются промышленностью, в связи с чем выявление степени коммутации производится практически визуально и неточно.
С большой степенью точности прибор может быть использован в поисках обнаружения скрытого или утерянного места расположения кабеля в земле, стеновых блоках промышленного или жилищного строительства и т. п.".
По заказу Верхнепышминского производственного объединения по выпуску игрушек "Радуга" Министерства легкой промышленности РСФСР членами кружка "Электронная автоматика" Верхнепышминского Дома пионеров и школьников имени 50-летия Ленинского комсомола А. Миньченко, И. Натуриным, Н. Пихур, Л. Анфилофьевой, Ю. Мусаевым и Ю. Мироненко спроектирована и изготовлена установка для испытания микроэлектродвигателей для игрушек и моделей.
Установка позволяет с минимальными затратами времени замерить следующие параметры двигателя: ток холостого хода, ток при номинальной нагрузке, число оборотов двигателя под нагрузкой.
При этом подаваемое на двигатель напряжение питания плавно изменяется от 0,5 до 10 В и в любом положении стабильно.
Автомат для розлива непрозрачных жидкостей (рис. 4) разработан и изготовлен учениками 9-го класса г. Хабаровска В. Тришиным и Е. Липатовым.
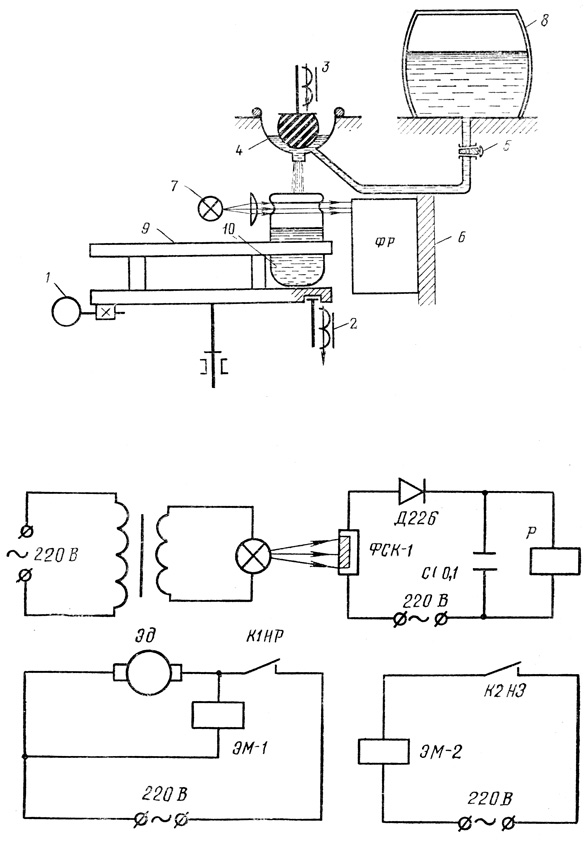
Рис. 4. Автомат для розлива непрозрачных жидкостей: 1 - электродвигатель, 2 - электромагнит фиксации диска, 3 - электромагнит клапана, 4 - воронка, 5 - кран, 6 - фотореле, 7 - источник света, 8 - резервуар с жидкостью, 9 - диск, 10 - заполняемая посуда
Прибор состоит из следующих узлов: электродвигатель, осветитель, фотореле на фотосопротивлении, диск с заполненными емкостями, резервуар с жидкостью, электромагнит, приводящий в движение клапаны, электромагнит с фиксацией диска, трансформатор питания, кран, перекрывающий доступ жидкости при отключении устройства.
В качестве привода взят электродвигатель коллекторного типа с редуктором, дающим на выходе 100 об/мин. Напряжение питания - 220 В постоянного или переменного тока.
Фотореле собрано на фоторезисторе ФСК-1. Электромагнитное реле типа РС-4 с сопротивлением обмотки 18 кОм и током срабатывания 1,7 мА. Диск изготавливается из двух слоев листового текстолита, разделенных для устойчивости емкости втулками длиной около 50 мм. В верхней части диска делаются отверстия для емкостей (стандартных на 250 мл, например, баночка из-под майонеза), которые опираются дном на нижний диск. На нижней плоскости диска делаются глухие отверстия диаметром 10 мм, служащие для фиксации диска.
Воронки представляют собой полусферу из прочного материала диаметром около 90 мм с двумя отверстиями. Через одно отверстие жидкость поступает из резервуара, через другое - выливается в заполненную емкость. Отверстия закрываются одновременно эластичным клапаном (резиновой грушей), жестко связанным с сердечником электромагнита ЭМ-1. В качестве электромагнита взята катушка с сердечником от магнитного пускателя на 110 В.
В качестве электромагнита фиксации диск